

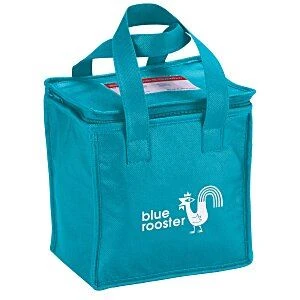
decorativo unBolsa de almuerzo cuadrada no tejidason diferentes a la impresión en papel o algodón. El material suele ser polipropileno (PP) hilado. La superficie de este material puede ser muy baja, por lo que la tinta no se adhiere fácilmente. Debido a esto, los diferentes métodos de impresión tienen diferentes propiedades para las telas no tejidas de PP.
La forma del bolso también es importante. La bolsa de almuerzo cuadrada no-tejida tiene varias losas conectadas por refuerzos doblados. Estos paneles afectan la posición del diseño impreso en la bolsa. También afectan la forma en que cada método de impresión maneja la forma de la bolsa y la alineación de la impresión.
Este artículo presenta los cinco métodos de impresión más utilizados de bolsas de almuerzo cuadradas no tejidas. Explica los efectos de cada método sobre el material no tejido de PP, los factores que afectan la calidad de la impresión y los problemas que pueden surgir durante la impresión. También analiza los requisitos de seguridad de la exposición a los alimentos que son importantes para las aplicaciones de bolsas de almuerzo.
Por qué los no tejidos de polipropileno son un sustrato de impresión difícil
Antes de comparar los métodos de impresión, es importante comprender las características de los materiales a los que se enfrentan. La energía superficial del Spunbond PP es de aproximadamente 29-32 mN/m. Esto es menos que los 38 mN/m habituales necesarios para lograr una buena adhesión de la tinta sin tratamiento superficial.
Debido a esto, la mayoría de las tintas-a base de agua se distribuyen de manera desigual sobre el polipropileno sin tratar. En cambio, la tinta forma gotas en la superficie. Las tintas a base de solventes-pueden extenderse más fácilmente sobre el polipropileno, pero pueden causar otros problemas con las regulaciones y la durabilidad a largo plazo-.
La estructura no tejida presenta otro desafío. La superficie de la fibra no es completamente lisa. Hay pequeños espacios y áreas desiguales entre las fibras. Para lograr una buena cobertura de impresión, la tinta debe estar dispersada sobre la superficie de estas fibras y hacer un puente entre ellas.
Por lo tanto, la calidad de impresión depende no sólo del grado de adhesión de la tinta al polipropileno, sino también del flujo de tinta en la estructura de fibra no-uniforme. Los métodos de impresión que funcionan bien en películas lisas de polipropileno pueden no funcionar tan bien en material no tejido de PP, incluso si ambos están hechos del mismo polímero. Esto se debe a que las superficies no tejidas-reducen el contacto directo entre la tinta y el material.
Por eso el tratamiento de superficies es tan importante. El tratamiento Corona no es un simple proceso opcional. Para la mayoría de los métodos de impresión de telas no tejidas de PP, mejorar la adhesión de la tinta y lograr un efecto de impresión estable es un paso esencial.
Método 1: serigrafía
La serigrafía es el método más utilizado en la producción en masa de bolsas no tejidas. También se usa ampliamente en bolsas de almuerzo cuadradas no tejidas. En este caso se coloca una malla con una plantilla sobre el panel del paquete. Luego, la tinta se empuja desde la abertura de la pantalla hacia una superficie no tejida usando una escobilla de goma.
Fortalezas técnicas
La serigrafía utiliza una capa de tinta relativamente gruesa, según la malla utilizada, su espesor de película húmeda generalmente es de 20-50 micras. Una capa de tinta más gruesa ayuda a que la tinta agarre la superficie irregular de la fibra del material no tejido. Esto ayuda a resolver algunos problemas de adhesión causados por la baja energía superficial del polipropileno.
Las bolsas no tejidas de PP suelen utilizar tinta que contiene aditivos especiales de tintas plastisol o tinta acrílica a base de agua. Las tintas Plastisol se curan por evaporación con calor en lugar de disolvente. Debido a esto, permanecen flexibles después del curado y resisten el agrietamiento al doblar, cargar o transportar bolsas.
Limitaciones
Cada color requiere su propia pantalla. Debido a esto, el costo de impresión aumenta a medida que se agregan más colores al diseño.
La serigrafía también requiere impresión gráfica. Durante la impresión, el tablero de la bolsa de tela debe mantenerse plano, por lo que generalmente se necesitan accesorios o plantillas especiales para adaptarse a la forma de la bolsa cuadrada.
También es importante una buena alineación de colores. Para diseños multicolores, la configuración de impresión normalmente requiere una precisión de alineación de ±0,5 mm o más. La alineación del color puede no ser tan precisa como la de los materiales rígidos porque los materiales no-tejidos se estiran durante el transporte.
Conteo de colores
La mayoría de las bolsas no tejidas-impresas con serigrafía utilizan de 1 a 4 colores porque equilibran muy bien la apariencia y el costo. Se pueden imprimir más colores si es necesario, pero los diseños con 8 o más colores suelen ser demasiado caros para este tipo de productos.
Método 2: Impresión por transferencia de calor
En la impresión por transferencia térmica, el diseño se imprime primero en una película de transferencia térmica generalmente hecha de poliéster. Luego, el diseño se pasa a la bolsa calentándolo y presurizándolo. Durante este proceso, el adhesivo de la capa adhesiva se transfiere al material no tejido de PP.

Fortalezas técnicas
En comparación con la serigrafía directa, la impresión por transferencia térmica puede producir una mayor calidad de imagen. El diseño se imprime en una película suave y estable antes de transferirlo a la bolsa. Gracias a esto, los detalles finos, los degradados de color, el texto pequeño y las imágenes fotográficas se pueden reproducir con mayor precisión.
La falta de homogeneidad de la superficie de la fibra del material no tejido tiene menos efecto en la calidad de la imagen porque el diseño se realiza primero en una película delgada. En el caso de las bolsas de almuerzo cuadradas no tejidas- utilizadas en publicidad, promoción o embalaje minorista, la transferencia térmica puede proporcionar una apariencia más profesional y atractiva.
El rendimiento del transporte depende en gran medida de la capa adhesiva. Un factor importante es la temperatura de transición vítrea (Tg) del adhesivo. Si la Tg es demasiado baja, el adhesivo puede debilitarse cuando se usa correctamente y la bolsa se dobla repetidamente. Esto puede hacer que la capa de impresión se caiga de la superficie.
Para una mayor durabilidad, generalmente se prefieren los sistemas adhesivos de transferencia con una Tg de 50 grados o más. Estos adhesivos tienen una fuerte adherencia y buena resistencia a la descamación en el uso diario.
Limitaciones
La impresión por transferencia térmica aumenta los costos de producción porque cada diseño requiere una película de transferencia térmica. Por cada bolsa producida, la película supone un coste de material adicional.
El tamaño de impresión también está limitado por el tamaño de transmisión. Si se requiere un área de impresión grande o un diseño de panel-completo, se debe utilizar una película de conversión más grande, lo que aumenta los costos de material.
La velocidad de producción es otro factor limitante. La impresión por transferencia de calor generalmente se realiza por lotes. Cada tablero de bolsa de tela debe prensarse individualmente o en grupos. Como resultado, la producción es más lenta que los métodos de impresión directa, como la serigrafía rotativa o la impresión flexográfica.
Método 3: Impresión flexográfica
La impresión flexográfica utiliza placas flexibles montadas sobre cilindros giratorios. Cuando el material no-tejido pasa a través de la prensa, la plancha de impresión transfiere tinta a la superficie.
La impresión flexográfica se suele utilizar de dos formas para bolsas no tejidas. El primer método consiste en imprimir directamente sobre el rollo de no tejido antes de ensacarlo. Esto se llama preimpresión. El segundo método consiste en utilizar una imprenta flexible de superficie plana mejorada para imprimir bolsas terminadas.
Fortalezas técnicas
La impresión flexográfica es un proceso de impresión muy rápido. Puede funcionar de forma continua a alta velocidad de producción y es adecuado para la producción en masa.
Muchos sistemas flexográficos modernos utilizan tintas de curado ultravioleta en lugar de tintas solventes. Estas tintas se solidifican tan pronto como se exponen a la luz ultravioleta. Después del curado, se forma una fuerte capa de tinta, con buena resistencia al rayado y a la abrasión.
Para bolsas no tejidas con logotipos simples o diseños en dos o tres colores, la impresión flexográfica puede proporcionar el costo más bajo por bolsa de tinta con altos volúmenes de producción. Esto es especialmente cierto cuando los rollos no-tejidos se imprimen antes de embolsarlos.
Limitaciones
En la producción flexográfica pre-impresa, el diseño es la conversión de materiales pre-impresos en bolsas. Por este motivo, la imagen impresa debe colocarse con mucha precisión. Después de doblar, coser o sellar el material, el diseño debe aparecer en el lugar correcto en la bolsa terminada.
Si la posición de impresión no coincide con la posición de corte, es posible que se desperdicie algo de material durante la instalación y el ajuste.
La impresión flexográfica también requiere planchas de impresión de fotopolímero. Generalmente se necesita una placa nueva para cada diseño. Esto crea un costo de configuración inicial similar a los costos de preparación de la pantalla utilizados en la serigrafía.
Debido a estos gastos de instalación, la impresión flexográfica suele ser más rentable-para operaciones de producción medianas y grandes, en lugar de pedidos pequeños.
Método 4: Impresión digital por inyección de tinta
La impresión digital directa por inyección de tinta utiliza cabezales de impresión piezoeléctricos que rocían pequeñas gotas de tinta directamente sobre la superficie de una tela no tejida. Las imágenes se crean a partir de archivos digitales, por lo que no hay necesidad de planchas de impresión ni pantallas. Debido a esto, la impresión digital por inyección de tinta es el único método en el que no es necesario diseñar un molde para cada nuevo diseño.
Fortalezas técnicas
La mayor ventaja de la impresión digital es su flexibilidad de diseño. Una bolsa de almuerzo cuadrada no tejida se puede utilizar en diferentes colores, ilustraciones de temporada, gráficos promocionales o texto personalizado. La impresión digital permite estos cambios sin crear nuevas planchas o pantallas.
Como no hay costos de herramientas, es posible producir cantidades muy pequeñas. En algunos casos, incluso una sola bolsa se puede imprimir a bajo costo. Esto no es práctico para métodos que requieren pantallas o planchas de impresión.
Al imprimir sobre material no tejido de PP, la adherencia de la tinta es un factor importante. Para mejorar la adherencia, el material suele recibir un tratamiento corona antes de imprimir. Otra opción es utilizar tinta curada con UV. Estas tintas se solidifican directamente sobre la superficie de la fibra y dependen menos de la energía superficial natural del polipropileno.
Lahoti et al. (2021) demostraron que los sistemas de tintas de curado UV pueden formar uniones muy fuertes en la superficie del PP en condiciones de control de curado adecuadas. Aun así, el tratamiento corona todavía se utiliza ampliamente porque mejora la consistencia y confiabilidad de la impresión.
Limitaciones
La impresión digital por inyección de tinta tiende a ser más lenta que la serigrafía y la flexografía para producir el mismo tamaño de imagen. Como resultado, cuando los volúmenes de producción son muy altos, es menos eficiente.
Los diseños más grandes y las superposiciones de colores también requieren más tinta. Esto puede aumentar el costo de producción por bolsa.
Las tintas de inyección a base de agua-pueden plantear otro problema para los materiales no tejidos. La tinta puede viajar a lo largo de las fibras y extenderse más allá del área de impresión prevista. Este efecto se conoce comúnmente como penetración de fibra-o sangrado de tinta. Si las propiedades de la tinta y el material no tejido no coinciden, se reducirá la nitidez de la imagen y la calidad de impresión.
Por lo tanto, la viscosidad de la tinta, el tamaño de las gotas, la densidad de la fibra y el peso base del material deben combinarse cuidadosamente para lograr resultados de impresión consistentes.
Método 5: Impresión por transferencia por sublimación
La impresión por sublimación utiliza calor para convertir el tinte de sólido a gas. Luego, el gas ingresa al material polimérico y vuelve a solidificarse dentro de la estructura de la fibra. Como resultado de este proceso, la imagen se convierte en parte del material en lugar de permanecer en la superficie.
Limitación principal del PP no tejido
La impresión por sublimación es mejor para materiales que reciben tintes a altas temperaturas (generalmente entre 180 grados y 210 grados). El poliéster (PET) es perfecto para este proceso, ya que el tinte puede penetrar fácilmente en las fibras de poliéster y crear una imagen permanente.
El polipropileno (PP) tiene diferentes propiedades. El punto de fusión del PP es de aproximadamente 160-170 grados. Debido a que la impresión por sublimación requiere temperaturas cercanas o superiores a este rango, el material no tejido de PP puede deformarse, contraerse o dañarse durante la transferencia.
Debido a esto, generalmente no se recomienda la impresión por sublimación para bolsas no tejidas de PP spunbond. El proceso es más adecuado para bolsas fabricadas con materiales no tejidos de PET, que pueden soportar las temperaturas de transferencia requeridas sin deformaciones significativas.
Tratamiento superficial: tratamiento de descarga corona
Para la mayoría de los métodos de impresión de PP no tejidos, el tratamiento corona es una de las formas más efectivas de mejorar la adhesión de la tinta. En este proceso, el material se descarga mediante alta frecuencia antes de imprimir.
Las descargas alteran la superficie del material PP. Forma grupos químicos polares en la superficie que aumentan la energía superficial del material. Como resultado, la tinta sobre la superficie no-tejida tiene una distribución más uniforme y se adhiere más sólidamente.
La energía superficial del polipropileno sin tratar es generalmente de 29 a 32 mN/m. Después del tratamiento corona, la superficie puede aumentar hasta aproximadamente 48-55 mN/m. Esta mayor energía superficial hace que la impresión sea más confiable y mejora la durabilidad.
Los estudios de Strobel et al. (1996) han demostrado que mayores niveles de tratamiento corona aumentan la energía superficial. Sin embargo, cuando se alcanza un cierto nivel de tratamiento, la mejora es menor. En la producción real, niveles muy altos de tratamiento a menudo tienen pocos beneficios adicionales en comparación con niveles medios.
El tratamiento corona suele realizarse poco antes de la impresión. En la mayoría de los casos, la impresión se produce dentro de las 24 a 72 horas posteriores al tratamiento. Esto es importante porque la superficie cambia con el tiempo. A medida que los materiales envejecen, se pierde cierta modificación de la superficie y la energía superficial puede disminuir gradualmente. Si el tiempo entre el procesamiento y la impresión es demasiado largo, la adherencia de la tinta puede verse reducida.
Consejos de seguridad en contacto con alimentos para bolsas de almuerzo
Las bolsas de almuerzo vienen con requisitos adicionales que generalmente no son importantes para las bolsas estándar. Si una bolsa de almuerzo cuadrada no tejida está diseñada para contener alimentos directamente sin forro, la tinta de impresión debe cumplir con los requisitos de exposición a los alimentos del mercado de comercialización del producto.
En la Unión Europea, el Reglamento (UE) n.º. 10/2011 impone restricciones a las sustancias que pueden ingresar a los alimentos desde envases de plástico. En los Estados Unidos, FDA 21 CFR 175-178 establece requisitos para la exposición de alimentos a materiales aplicados.
La mayoría de las tintas utilizadas para embolsar no están diseñadas para el contacto directo con los alimentos. En la mayoría de los casos, estas tintas están destinadas a la superficie exterior de la bolsa, mientras que el propio material de la bolsa separa la tinta del alimento.
Para las bolsas de almuerzo, una pregunta importante es si el material de la superficie impresa puede pasar a través del material no tejido de PP hasta la superficie interior donde entra en contacto con los alimentos. La posibilidad de migración depende de varios factores, incluido el tamaño molecular de los ingredientes de la tinta y la densidad del material no tejido de PP.
Algunos sistemas de tintas de curado UV requieren atención especial. Los fotoiniciadores de bajo-peso molecular-utilizados en estas tintas tienden a migrar más que las moléculas más grandes. Por ello, están estrechamente vigilados por la normativa vigente en los mercados europeo y estadounidense.
Los fabricantes deben considerar tanto los requisitos de gestión de la seguridad alimentaria como los requisitos de exposición de los alimentos al seleccionar un sistema de tinta para las bolsas de almuerzo. ISO 22000 puede ayudar a guiar las prácticas de gestión de la seguridad alimentaria, y las regulaciones regionales pertinentes sobre exposición a los alimentos deben revisarse antes de finalizar el sistema de impresión.
Elegir el método correcto
La elección del método de impresión depende principalmente de tres factores. El primero es el volumen de producción, que afecta la distribución de los costos de instalación y herramientas entre la cantidad del pedido. El segundo es la complejidad del diseño, incluida la cantidad de colores, efectos de degradado y detalles de la imagen. En tercer lugar está el rendimiento de la bolsa terminada, como la resistencia a los rayones, el cumplimiento de la seguridad alimentaria y la durabilidad de uso.
La serigrafía se suele utilizar para producir 500 o más unidades, con un diseño sencillo utilizando de 1 a 4 colores sólidos.
La impresión por transferencia térmica es adecuada para diseños con mayor calidad de imagen, mejores detalles, transiciones de color más suaves y un mejor estilo de imagen.
La impresión digital por inyección de tinta es adecuada para pedidos pequeños, productos personalizados, diseños personalizados y obras de arte con variaciones frecuentes.
La preimpresión flexográfica se suele utilizar para diseños sencillos y grandes volúmenes de producción, finalizando la impresión en un rollo de material no tejido antes de que comience el proceso de embolsado.
Referencia
- Strobel, M. et al., "Critical Assessment of Corona-Treated Polypropylene Films" en J. Adhesion Science and Technology, Vol. 6, 1996, pp. 515-539. (Películas de poliolefina, tratamiento de energía superficial con descarga de corona, introducción de grupos funcionales, cuantificación del efecto de envejecimiento, optimización de la densidad de energía del tratamiento)
- Lahoti, MV et al., "UV-Curable Inkjet Inks Adhesion to Polyolefin Substrates" en Journal of Adhesion Science and Technology, Vol. 35, número 4, 2021, pp. 381-397. (curado con fotoiniciador radical de inyección de tinta UV, mecanismo de adhesión a la superficie de PP, en comparación con el sustrato de pretratamiento de corona)
- ASTM D5264-98 (2021). Práctica estándar para la resistencia a la abrasión de materiales impresos para probadores de fricción Sutherland. ASTM International, 2021. (Método de prueba para la resistencia a la abrasión de una película de tinta para imprimir sustratos flexibles)
- ISO 105-X12:2016. Ensayo de solidez del color del textil - Parte X12: Solidez del color al frote. Organización Internacional de Normalización, 2016. (Prueba de solidez del color al frote seco y húmedo para sustratos contiguos de textiles y tejidos, incluidos los tejidos no tejidos)
- Reglamento (UE) nº 10/2011. Materiales y objetos plásticos destinados a entrar en contacto con alimentos. Parlamento Europeo y Consejo, 2011, en su versión enmendada. (Límites de migración de componentes del material de embalaje, aplicabilidad a superficies en contacto con alimentos, marco de autorización de sustancias)